News · Mikołaj Skubina · 20.05.2026
Der Kauf eines Antriebs ist erst der Anfang der Ausgaben. In der Praxis umfasst die TCO (Total Cost of Ownership) nicht nur den Preis von Getriebemotor, Motor oder Frequenzumrichter, sondern auch Energie, Inbetriebnahme, Service, Ersatzteile, Schulungen, Verwaltung und vor allem die Kosten von Ausfällen und Stillständen. In Antriebssystemen entstehen 80–85 % der TCO nach dem Kauf, in „Downstream“-Prozessen wie Energieverbrauch, Instandhaltung, Teilelagerung oder Stillständen.
Für Produktionsbetriebe bedeutet das eines: Der auf der Rechnung günstigste Antrieb ist sehr häufig nicht der günstigste über den gesamten Nutzungszeitraum. Deshalb sollte die Kostenanalyse des Antriebs den gesamten Lebenszyklus des Geräts umfassen und nicht nur den CAPEX (Capital Expenditures, Investitionsausgaben) in der Kaufphase. Dieser Ansatz passt gut zur Rolle von SPEC SERWIS, das Kunden beratend bei der Auswahl von NORD-Lösungen und in der technisch-betrieblichen Analyse unterstützt – nicht nur beim Verkauf.
Was bedeutet TCO in Antriebssystemen
TCO, also Total Cost of Ownership, ist eine Methode zur Berechnung der Gesamtbetriebskosten einer Lösung über ihren gesamten Lebenszyklus. Wir definieren TCO als die Analyse aller Kosten vom Kauf und der Inbetriebnahme über Betrieb und Instandhaltung bis hin zum Recycling oder der Entsorgung.
In der Praxis umfasst die TCO für NORD-Antriebe und andere industrielle Antriebssysteme in der Regel:
- Kauf des Geräts und des Zubehörs,
- Montage, Inbetriebnahme und Parametrierung,
- elektrische Energie,
- geplante Überprüfungen und Verschleißteilwechsel,
- Ersatzteile und Servicelogistik,
- Verwaltungs- und Lagerkosten,
- Ausfallkosten und Kosten des Produktionsstillstands,
- Kosten am Ende der Produktlebensdauer.
Genau deshalb ist die TCO-Analyse weitaus nützlicher als ein einfacher Vergleich zweier Angebotspreise. Sie ermöglicht es, versteckte Kosten zu sehen, Risiken früher zu erkennen und zu prüfen, wo das tatsächliche Einsparpotenzial liegt. NORD weist ausdrücklich darauf hin, dass die TCO hilft, versteckte Kosten zu identifizieren, Einsparpotenziale zu bewerten und bessere Investitionsentscheidungen zu treffen.
Bei der Marke NORD ist das von besonderer Bedeutung, denn wir sprechen von Lösungen, die in vielen anspruchsvollen Branchen eingesetzt werden – von Intralogistik und internem Transport bis zur Lebensmittelindustrie, zu Mischprozessen, Laufkranen oder Schüttgut. Dort kann selbst eine kleine Verbesserung des Wirkungsgrads oder eine Verkürzung des Stillstands in sehr große Beträge umgemünzt werden.
Welche Kosten verursacht ein Antrieb im Betrieb
Der größte Kostenfaktor in vielen Anwendungen ist nicht der Kauf selbst, sondern der Betrieb. NORD gibt an, dass elektrische Antriebe für bis zu 70 % des gesamten Energieverbrauchs in der Industrie verantwortlich sind, weshalb jede Wirkungsgradverbesserung einen realen Einfluss auf die Kostenrechnung des Betriebs haben kann.
Zu den wichtigsten Betriebskosten gehören Energie, Service, Teile, die Arbeitszeit der Instandhaltung und die Folgen ungeplanter Stillstände. Bei Antrieben im Mehrschichtbetrieb ist Energie oft die dominierende Kostenposition. Das betrifft insbesondere Anwendungen mit vielen Betriebsstunden pro Jahr, häufigem Teillastbetrieb sowie wechselnder Drehzahl und Belastung.
Genau deshalb ist der Wirkungsgrad im realen Arbeitspunkt so wichtig, nicht nur im Katalog. IE5+-Motoren halten einen hohen Wirkungsgrad auch bei Teillast und niedrigeren Drehzahlen, was ihnen in vielen intralogistischen und Transportanwendungen einen Vorteil gegenüber klassischen Asynchronmotoren verschafft.
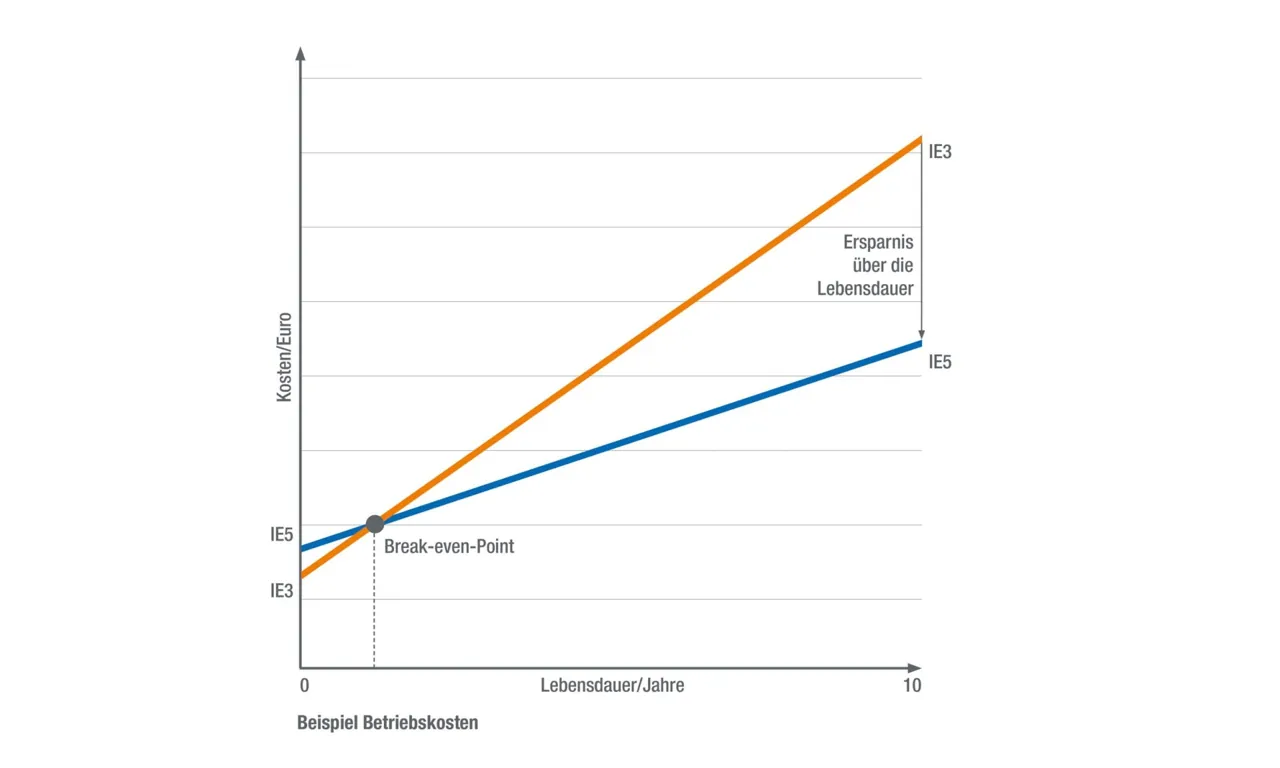
Das Beispiel aus den NORD-Unterlagen ist sehr konkret. Der Vergleich eines IE3-Motors 0,75 kW mit einem entsprechenden IE5+-Motor 0,75 kW zeigt etwa 11 % Energieeinsparung bei 16 Betriebsstunden täglich und 4000 Stunden jährlich. NORD gibt außerdem an, dass seine IE5+-Motoren einen Motorwirkungsgrad von bis zu 95 % im Bereich 0,35–4,0 kW erreichen.
Neben der Energie kommen die Betreuungskosten hinzu. Überprüfungen, Ölwechsel, Temperaturkontrolle, das Auslesen der Umrichterparameter oder die Störungsbeseitigung – all das sind Elemente der realen TCO. Aus der Erfahrung von SPEC SERWIS ergibt sich, dass der Betrieb in der Praxis nicht nur die Komponente selbst berücksichtigen muss, sondern auch die Verfügbarkeit des Services, der Diagnose und der Teile sowie die Reaktionszeit auf eine Störung.
Wie beeinflussen Produktionsstillstände die Kosten
Genau hier wird die Kalkulation am leichtesten zu niedrig angesetzt. Die Kosten eines Produktionsstillstands sind oft größer als die jährliche Preisdifferenz zwischen einem günstigeren und einem qualitativ besseren Antrieb.
Der Siemens-Bericht „The True Cost of Downtime 2024“ zeigt das Ausmaß des Problems für große Betriebe. Laut dieser Studie verliert ein durchschnittlicher Großbetrieb in den untersuchten Sektoren heute etwa 253 Mio. USD pro Jahr durch ungeplante Stillstände, und die 500 größten Industrieunternehmen der Welt zusammen fast 1,4 Mrd. USD pro Jahr, was etwa 11 % ihrer Umsätze entspricht. In der Automobilindustrie wurde eine Stillstandsstunde eines Großbetriebs sogar auf 2,3 Mio. USD geschätzt.
Das bedeutet natürlich nicht, dass jede Fabrik identische Sätze hat. Aber die Schlussfolgerung ist einfach: Je kritischer die Anwendung, desto größer die Rolle von Zuverlässigkeit, Teileverfügbarkeit und Geschwindigkeit der Service-Reaktion. Bei Förderern, Sortieranlagen, Rührwerken, Verpackungslinien oder kontinuierlichen Transportsystemen kann selbst ein kurzer Stillstand einen Dominoeffekt im gesamten Prozess auslösen.
Zu den Stillstandskosten kommt nicht nur die fehlende Produktion hinzu. Hinzukommen Personalkosten, Eillieferungen von Teilen, Service-Überstunden, das Risiko von Qualitätsausschuss, Lieferverzögerungen und die Zeit für den Wiederanlauf der Linie. Siemens weist außerdem auf die Kosten von Ersatzteilen im Eilfall und mögliche Vertragsstrafen hin.
Deshalb lohnt es sich in der Kostenanalyse des Antriebs immer, eine separate Position einzutragen: Risiko und Kosten des ungeplanten Stillstands. Sehr häufig ist das das Element, das das Kalkulationsergebnis vollständig verändert.
Warum billige Antriebe oft teurer sind
Ein günstigerer Antrieb mag in der Kaufphase verlockend sein, aber nach der Inbetriebnahme beginnt die Ökonomie des Lebenszyklus zu wirken. Hat das Gerät einen niedrigeren Wirkungsgrad, verträgt es Überlasten schlechter, erfordert es mehr Lagerversionen oder häufigere Serviceeingriffe, verschwindet die anfängliche Ersparnis schnell. Der Kauf selbst macht in der Regel nur etwa 15 % der Lebenszykluskosten des Antriebs aus, der Rest sind spätere Kosten.
Große Bedeutung hat auch die Standardisierung. NORD betont, dass die beiden Hauptfaktoren zur Senkung der TCO der Energieverbrauch und die Anzahl der im Betrieb verwendeten Antriebsvarianten sind. Je mehr Varianten, desto größer das Ersatzteillager, mehr Dokumentation, höhere Betreuungskomplexität und größeres Fehlerrisiko beim Service.
Genau deshalb gewinnen standardisierte und modulare Lösungen auf lange Sicht so oft. LogiDrive und ähnliche Konfigurationen helfen, die Variantenzahl zu begrenzen, die Instandhaltungskosten zu senken und den Service zu vereinfachen. Bei DuoDrive-Lösungen weist der Hersteller zusätzlich auf die geringere Anzahl verschleißanfälliger Elemente hin, was sich in weniger Stillständen und niedrigeren Instandhaltungskosten niederschlägt.
Beachtenswert ist auch ein einfacher organisatorischer Aspekt. Ein billiger Antrieb, der ohne Analyse der Anwendungsanforderungen gekauft wurde, kann spätere Probleme bei der Auswahl von Übersetzung, Einbaulage, Kühlung, Steuerung oder Öl bedeuten. Und dann steigen die Kosten durch Nachbesserungen, Umbauten und Service, obwohl anfangs alles „günstig“ aussah.
Wie berechnet man die Gesamtkosten eines Antriebs
Das einfachste TCO-Modell lässt sich so schreiben:
TCO = Kauf + Montage und Inbetriebnahme + Energie + geplanter Service + Ersatzteile + Kosten von Ausfällen und Stillständen + Außerbetriebnahmekosten
Das ist natürlich ein vereinfachtes, in der Praxis aber sehr nützliches Modell. Um es sinnvoll zu berechnen, lohnt es sich, mehrere Schritte zu durchlaufen.
Zuerst sind die Basisdaten festzulegen: Motorleistung, jährliche Betriebsstunden, Lastprofil, Drehzahl, Umgebungstemperatur, Steuerungsart und Kritikalität der Anwendung. Ohne diese Daten ist jede Kalkulation nur Raten. NORD betont, dass das optimale Antriebssystem auf die konkreten Anforderungen der Anwendung und die Betriebsbedingungen abgestimmt sein muss.
Berechnen Sie anschließend die Energiekosten. In der Praxis genügt es, den jährlichen kWh-Verbrauch der betrachteten Varianten abzuschätzen und mit dem Energiepreis zu multiplizieren. Bei Anwendungen mit vielen Betriebsstunden machen selbst wenige Prozentpunkte Wirkungsgraddifferenz aufs Jahr gerechnet einen großen Unterschied.
Der nächste Schritt sind Service und Teile. Zu berücksichtigen sind Ölwechsel, Kontrollen, Lager, Dichtungen, Arbeitsstunden der Instandhaltung, Logistik und ggf. das Lager kritischer Teile. Hier werden Standardisierung und die Verfügbarkeit von Original-Ersatzteilen besonders wichtig.
Berechnen Sie danach die Kosten des Stillstandsrisikos. Es lohnt sich, eine einfache Formel anzuwenden:
Stillstandskosten = Anzahl der Stillstandsstunden pro Jahr × Kosten einer Stillstandsstunde
Die Kosten einer Stunde können Sie als Summe aus entgangener Marge, Personalkosten, Leerlaufenergie, eventuellen Vertragsstrafen, Qualitätsverlusten und Kosten des Prozessneustarts berechnen. In vielen Betrieben ist genau diese Position die größte.
Vergleichen Sie zum Schluss 2–3 Antriebsvarianten über einen Zeitraum von 5, 7 oder 10 Jahren. Erst dann sehen Sie, ob die scheinbar günstigere Option tatsächlich sinnvoll ist.
Wie senkt man die Kosten über den Lebenszyklus der Geräte
Das größte Einsparpotenzial liegt in der Regel in drei Bereichen: Wirkungsgrad, Zuverlässigkeit und Standardisierung.
Erstens lohnt es sich, den Antrieb auf den realen Arbeitspunkt auszulegen und nicht „auf Reserve“ ohne Analyse. NORD weist darauf hin, dass Folgendes große Bedeutung hat: möglichst niedriger Energieverbrauch, konstanter Wirkungsgrad in einem breiten Drehzahl- und Momentbereich, hohe Überlastfähigkeit, geringer Serviceaufwand und lange Lebensdauer.
Zweitens lohnt es sich, die Anzahl der Varianten im Betrieb zu begrenzen. Weniger Antriebstypen bedeuten ein einfacheres Lager, leichtere Dokumentation, weniger Fehler und kürzere Reaktionszeit im Störungsfall. Das ist eine der wichtigsten Schlussfolgerungen aus den NORD-Unterlagen zu TCO und LogiDrive.
Drittens muss mit Betriebsdaten gearbeitet werden. NORD betont die Vorteile des Predictive-Maintenance-Ansatzes: frühere Erkennung unzulässiger Betriebszustände, planbare Stillstände, Senkung der Service- und Materialkosten sowie höhere Anlagenverfügbarkeit.
In der Praxis bedeutet das:
- Überwachung von Temperatur, Schwingungen und Belastung,
- Planung der Überprüfungen auf Basis des Zustands, nicht nur des Kalenders,
- Führen einer Liste kritischer Teile,
- Analyse des Energieverbrauchs nach der Inbetriebnahme,
- regelmäßige Überprüfung der Korrektheit der Frequenzumrichter-Parameter und der Betriebsbedingungen.
An dieser Stelle ist die Rolle von SPEC SERWIS sehr konkret. Wir unterstützen Kunden bei der Auswahl von NORD-Antrieben, bei Überprüfungen, Diagnose, Bewertung des Getriebemotorzustands, Verschleißteilwechseln und der Arbeit mit Frequenzumrichtern. Genau solche Maßnahmen helfen, die TCO nicht nur in der Kaufphase zu begrenzen, sondern über den gesamten Nutzungszeitraum.
FAQs
Nachfolgend finden Sie kurze Antworten auf die Fragen, die bei der Kostenanalyse von Antrieben am häufigsten auftreten.
Ist die TCO eines Antriebs nur der Kauf- und Energiepreis?
Nein. Die TCO umfasst auch Montage, Inbetriebnahme, Service, Ersatzteile, Verwaltung, Stillstände und am Ende auch die Außerbetriebnahme des Geräts. Genau deshalb ist der Kaufpreis nur ein Bruchteil der Gesamtkosten.
Wann ist eine TCO-Analyse am sinnvollsten?
Vor allem dann, wenn der Antrieb viele Stunden pro Jahr arbeitet, ein kritisches Element für die Produktionskontinuität ist oder an vielen wiederkehrenden Stationen vorkommt. Je mehr Betriebsstunden und je höher die Stillstandskosten, desto größer der Wert einer solchen Analyse.
Ist ein teurerer NORD-Antrieb immer wirtschaftlicher?
Nicht immer. Die Wirtschaftlichkeit hängt von der Anwendung, dem Lastprofil, den Betriebsstunden, den Umgebungsbedingungen und den Kosten eines möglichen Stillstands ab. In vielen Anwendungen bietet der technisch bessere Antrieb niedrigere Lebenszykluskosten, aber das muss für den konkreten Fall berechnet werden.
Wie berechnet man die Kosten eines Produktionsstillstands?
Am einfachsten multipliziert man die Anzahl der Stillstandsstunden mit den Kosten einer Stunde. Diese Kosten sollten die entgangene Produktion, die Arbeit der Mitarbeiter, Qualitätsverluste, Neustartkosten sowie eventuelle Vertragsstrafen oder Eil-Teilelieferungen berücksichtigen.
Beeinflusst der Motorwirkungsgrad die TCO wirklich so stark?
Ja, insbesondere im Mehrschichtbetrieb und bei vielen jährlichen Betriebsstunden. NORD zeigt, dass bereits bei einem 0,75-kW-Motor der Unterschied zwischen IE3 und IE5+ unter bestimmten Betriebsbedingungen etwa 11 % Energieeinsparung bringen kann.
Wie kann SPEC SERWIS bei der TCO-Analyse helfen?
SPEC SERWIS kann den Kunden beratend bei der Auswahl der NORD-Lösung unterstützen, bei der Bewertung der Betriebsbedingungen, der Überprüfung des Antriebszustands, der Diagnose und der Analyse betrieblicher Risiken. Das ist wichtig, denn eine gut berechnete TCO beginnt mit korrekten technischen Daten und der richtigen anwendungsbezogenen Auswahl.