News · Mikołaj Skubina · 08.04.2026
Ein Schneckenförderer wird anders angetrieben als viele einfachere Fördersysteme. In dieser Anwendung arbeitet der Antrieb sehr häufig unter wechselnder Belastung, muss einen schweren Anlauf bewältigen und ein stabiles Drehmoment halten, selbst wenn das Material vorübergehend einen größeren Widerstand bietet. Daher darf die Auswahl des Getriebemotors nicht allein auf der Leistung vom Typenschild beruhen. Entscheidend sind auch das Anlaufverhalten, die Drehmomentreserve, die Übersetzung sowie die Art, wie das System vor Überlastung geschützt wird.
Die CEMA (Conveyor Equipment Manufacturers Association) betont, dass bei Schneckenförderern und Schneckendosierern der Anlauf eine deutlich höhere Leistung erfordern kann als der stationäre Betrieb selbst, und NORD nennt diese Anwendungsgruppe als typischen Einsatzfall für Antriebe in der Schüttgutförderung.
Wir erklären, woher die Überlastung des Getriebes kommt, wie man an die Berechnungen herangeht und welche NORD Lösungen in Betracht kommen bei der Planung oder Modernisierung der Anlage.
Besonderheiten des Betriebs von Schneckenförderern
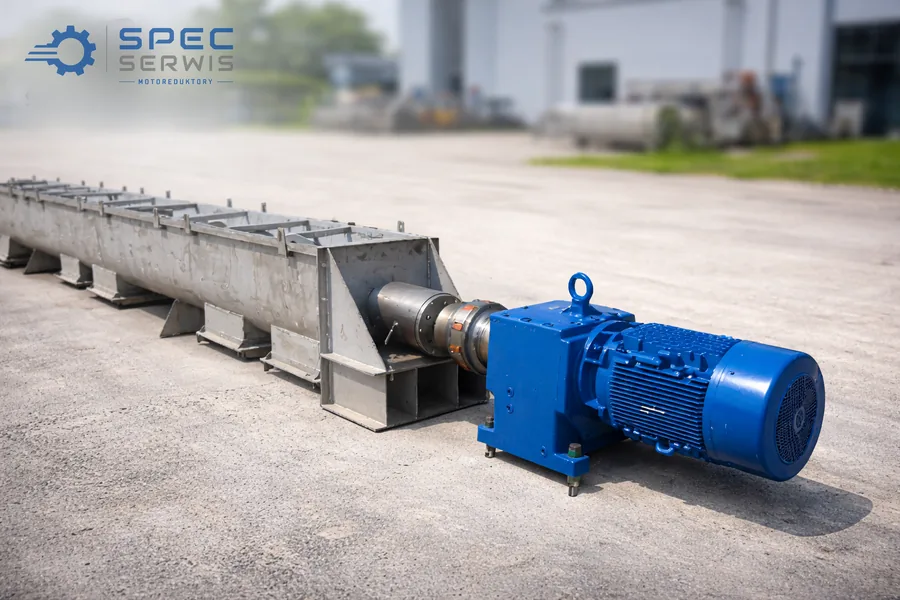
Ein Schneckenförderer transportiert das Material durch die Drehung einer Schnecke in einem Trog oder Rohr. Diese Lösung bewährt sich bei Schüttgut, Staub, Granulat oder Halbfabrikaten, die horizontal, schräg oder vertikal über eine bestimmte Strecke bewegt werden müssen. NORD zählt Schneckenförderer zu den typischen Anwendungen im Bereich Bulk Material Handling, neben Bandförderern und Becherwerken.
Aus Sicht des Antriebs ist dies jedoch kein „leichtes" System. In der Praxis hängen die Bewegungswiderstände nicht nur von der Schneckenlänge und der Förderleistung ab, sondern auch von den Eigenschaften des Mediums. Eine Rolle spielen unter anderem die Schüttdichte, die Feuchtigkeit, die Neigung zum Verbacken, der Verschleißgrad sowie die Frage, ob das Material dazu neigt, sich im Trog abzulagern. Die CEMA weist darauf hin, dass die Klassifizierung des Förderguts eines der grundlegenden Elemente bei der Auswahl des Förderers und seiner Komponenten ist.
Genau deshalb kann sich derselbe Schneckenförderer bei leichtem Granulat einwandfrei verhalten und bei schwerem, feuchtem oder ungleichmäßig zugeführtem Material sehr hohe Anlauflasten erzeugen. Unter realen Industriebedingungen ist das zum Anfahren des Systems benötigte Drehmoment häufig deutlich größer als das für den stationären Betrieb erforderliche Moment.
Warum Schneckenförderer Antriebe überlasten
Das häufigste Problem tritt beim Anlauf auf. Wenn die Schnecke mit teilweise oder vollständig gefülltem Trog startet, müssen Motor und Getriebe gleichzeitig die Trägheit der rotierenden Teile und den Widerstand des liegenden Materials überwinden. Die CEMA gibt an, dass bei Screw Feeders eine konservative Auslegungsmethode einen Faktor von 2,5 für die Startbedingungen berücksichtigen kann – gerade damit das System auf einen schweren Anlauf und das volle Motordrehmoment vorbereitet ist.
Eine zweite Problemquelle ist der ungleichmäßige Produktzufluss. Wenn das Material portionsweise in den Förderer gelangt, verbackt oder die Einfüllzone vorübergehend blockiert, erhält der Antrieb plötzliche Lastimpulse. Das ist ein typisches Szenario, in dem eine Überlastung des Getriebes auftritt: Sie dauert nicht immer lange, wiederholt sich aber zyklisch und beschleunigt den Verschleiß von Zahnrädern, Lagern, Dichtungen und Kupplungen.
Von Bedeutung ist auch die Geometrie der Anlage. Schräge und vertikale Ausführungen erfordern in der Regel die Berücksichtigung zusätzlicher Wirkungsgradeinbußen und höherer Förderwiderstände. Die CEMA weist darauf hin, dass bei unter einem Winkel arbeitenden Schnecken der Wirkungsgradverlust berücksichtigt und gegebenenfalls die Drehzahl erhöht oder die Konstruktion gegenüber horizontalen Anlagen angepasst werden muss.
Zu Überlastungen führen auch Betriebsfehler. Ein zu niedriger Ölstand, eine falsche Einbaulage des Getriebemotors, eine ungeeignete Übersetzung, eine zu kurze Anlaufzeit am Frequenzumrichter oder häufiges Starten und Stoppen der Anlage führen zu Temperaturanstieg und mechanischen Überlastungen. Als SPEC SERWIS betonen wir stets, wie wichtig die Angabe der korrekten Einbaulage, des richtigen Schmierstoffs und die Kontrolle der Parameter des Frequenzumrichters sind.
Wie man Leistung und Drehmoment des Antriebs auswählt
Ausgangspunkt sollte nicht die Motorleistung allein sein, sondern das erforderliche Drehmoment an der Abtriebswelle. Für einen Schneckenförderer müssen mindestens die Förderleistung, die Art des Materials, die Länge der Schnecke, ihr Durchmesser, die Einbaulage, die Anlaufhäufigkeit und die zu erwartenden kurzzeitigen Überlastungen bestimmt werden. Erst danach werden die Drehzahl der Schnecke und die Übersetzung des Getriebes ausgewählt.
In der Praxis wird so gerechnet, dass man vom erforderlichen Betriebsmoment zum Anlaufmoment übergeht und eine sichere Reserve auswählt. Das ist wichtig, denn ein Motor, der im stationären Zustand „ausreicht", kann beim Start mit eingeschüttetem Förderer versagen. Die CEMA betont ausdrücklich, dass die Auslegung für Screw Feeders deutlich schwierigere Anlaufbedingungen berücksichtigen sollte als den reinen Arbeitsbetrieb.
Beim Motor selbst ist auf seine mechanische und elektrische Überlastbarkeit zu achten. NORD gibt an, dass ihre Asynchronmotoren auf hohe Überlastfestigkeit ausgelegt sind, was gerade in Förder- und Materialanwendungen von Bedeutung ist.
In vielen Fällen ist es vorteilhafter, eine niedrigere Abtriebsdrehzahl und ein höheres Drehmoment zu wählen, statt das System mit mehr Leistung bei einer zu schnellen Welle zu „retten". Ein Schneckenförderer benötigt in der Regel keine aggressive Dynamik. Er braucht ein stabiles Anfahren, einen vorhersehbaren Betrieb und Widerstandsfähigkeit gegenüber kurzzeitigen Lastspitzen.
Bei größeren Belastungen lohnt es sich, die Industriegetriebe der NORD Baureihe MAXXDRIVE XT in Betracht zu ziehen. Der Hersteller empfiehlt diese Serie insbesondere für die Schüttgutbranche und für Anwendungen, in denen niedrige Übersetzungen bei hoher thermischer Leistung und großen Drehmomenten gefordert sind. Das ist dort wichtig, wo der Antrieb lange unter hoher Last arbeitet und nicht überhitzen darf.
Anlauf des Schneckenförderers – die häufigsten Probleme
Der häufigste Fehler ist die zu optimistische Annahme, dass ein System, das nach dem Hochlaufen einwandfrei arbeitet, auch ebenso leicht startet. In Wirklichkeit entscheidet gerade das Anlaufmoment darüber, ob der Antrieb sanft anfährt oder überlastet, überhitzt oder durch Schutzeinrichtungen abgeschaltet wird.
Problematisch kann ein „harter" Anlauf bei voller Einschüttung sein. In einer solchen Situation tritt beim Start ein sehr hoher Drehmomentpeak auf, und der Motorstrom steigt auf ein Niveau, das Alarme, Spannungseinbrüche oder eine Verkürzung der Lebensdauer des gesamten Systems verursachen kann. Die CEMA sowie die Antriebsliteratur betonen, dass Förderer und Dosierer nicht nur eine Analyse der Arbeitsleistung erfordern, sondern auch des Beschleunigungsverhaltens und des Drehmoments ab Drehzahl null.
Das zweite häufige Problem ist ein falsch eingestellter Frequenzumrichter. Eine zu kurze Rampe, eine ungeeignete Momentkompensation, fehlende Überlastkontrolle oder falsch gewählte Motorparameter führen dazu, dass ein theoretisch modernes Steuerungssystem nicht hilft, sondern den Anlauf verschlechtert. NORD weist darauf hin, dass ihre Frequenzumrichter sowohl für Synchron- als auch für Asynchronmotoren bestimmt sind und umfangreiche Funktionen für Sicherheit und präzise Drehzahlsteuerung bieten, was in Förderanwendungen unmittelbar von Bedeutung ist.
Bei Anwendungen mit wechselnder Last ist auch die Überlastfähigkeit des Steuerungssystems selbst wichtig. NORD nennt Anwendungsbeispiele, in denen ihre Antriebe bis zu 400 % Anlaufmoment erreichen, während die typische Überlastfähigkeit 200 % für 5 Sekunden beträgt. Obwohl das Beispiel aus dem Pakettransport stammt, zeigt es, wie wichtig die dynamische Reserve in Förderantrieben ist.
In der Praxis ergeben sich Anlaufprobleme bei Schneckenförderern am häufigsten aus einem der fünf folgenden Gründe:
- zu geringe Drehmomentreserve,
- falsch gewählte Übersetzung,
- Start mit liegendem Material,
- fehlerhafte Einstellungen des Frequenzumrichters,
- fehlende Schutzvorrichtungen gegen Blockieren der Schnecke.
Wie man den Antrieb vor Überlastung schützt
Am wichtigsten ist die Kombination aus richtiger mechanischer Auslegung und elektrischer Kontrolle. Ein größeres Getriebe allein löst nicht alles, wenn das System keinen Schutz vor Festklemmen der Schnecke oder vor fehlerhaftem Start hat.
Grundlage ist die Überwachung von Strom, Temperatur und Anlaufzeit. Wenn der Antrieb zu lange einen zu hohen Strom aufnimmt, sollte das System das Drehmoment begrenzen, die Maschine stoppen oder einen Alarm auslösen. In NORD Frequenzumrichtern stehen Sicherheitsfunktionen wie STO und SS1 zur Verfügung, die das sichere Stoppen und den Schutz der Antriebskomponenten unterstützen.
In Anwendungen, die besonders blockieranfällig sind, sollten zusätzliche mechanische Schutzmaßnahmen vorgesehen werden. Das können Überlastkupplungen, Wellendrehzahlsensoren, Bewegungsausfallkontrolle, Temperatursensoren für Lager und Getriebe oder eine Schwingungsüberwachung sein. Dadurch endet eine Überlastung nicht sofort mit einem Zahnradbruch oder einer verdrehten Welle.
Große Bedeutung hat auch der korrekte Betrieb. Regelmäßige Ölkontrolle, Überprüfung der Einbaulage, Beurteilung der Gehäusetemperatur und Kontrolle der Parameter des Frequenzumrichters begrenzen das Ausfallrisiko. SPEC SERWIS führt unter anderem regelmäßige Überprüfungen, Zustandsbewertungen von Getriebemotoren, Ölwechsel, das Auslesen der Parameter von NORD Frequenzumrichtern sowie Thermografie-Kontrollen durch. Gerade solche Maßnahmen helfen, Anzeichen einer Überlastung des Systems früher zu erkennen.
Die besten Antriebslösungen von NORD
Die Auswahl der konkreten Lösung hängt vom Maßstab der Anwendung ab. Bei kleineren und mittleren Anlagen bewähren sich häufig Kegelradgetriebemotoren oder Flachgetriebemotoren, insbesondere wenn hohes Drehmoment, kompakte Bauweise und Langlebigkeit zählen. NORD betont, dass Kegelradgetriebemotoren Drehmomente bis 50 000 Nm erreichen und ihre Konstruktion für anspruchsvolle Förderanwendungen bestimmt ist.
Bei sehr schweren Schneckenförderern, insbesondere in der Schüttgutbranche, sind Industriegetriebe der Baureihe MAXXDRIVE XT eine gute Richtung. NORD beschreibt sie als Lösung, die speziell für Anwendungen entwickelt wurde, in denen niedrige Übersetzungen, hohe Belastbarkeit und große thermische Leistung benötigt werden. Das ist besonders dann wichtig, wenn der Antrieb lange bei hohem Drehmoment arbeitet und begrenzte Kühlbedingungen hat.
Wenn ein kontrollierter Anlauf und eine bessere Reaktion auf wechselnde Belastung im Vordergrund stehen, lohnt es sich, den Getriebemotor mit einem NORD Frequenzumrichter zu kombinieren. Der Hersteller bietet sowohl Lösungen für den Schaltschrank als auch dezentrale Antriebstechnik mit umfangreichen Steuerungs- und Sicherheitsfunktionen an. In Anwendungen mit häufigen Lastwechseln entwickelt NORD zudem die CFC-Regelung für Synchronmotoren weiter und nennt unter anderem 150 % Überlast beim Start.
Aus Sicht des Endanwenders ist jedoch am wichtigsten, nicht den „stärksten" Antrieb zu wählen, sondern das System an die realen Prozessbedingungen anzupassen. SPEC SERWIS unterstützt Kunden beratend bei der Auswahl von NORD Lösungen, hilft, die Anwendungsparameter in die richtige Antriebsauswahl zu übertragen, und bietet Unterstützung im technischen Kontakt mit dem Hersteller. Dieses Vorgehen ergibt sich unmittelbar aus den übergebenen Projektanweisungen und Unterlagen zum Firmenangebot.
Zusammenfassung
Ein Getriebemotor für einen Schneckenförderer muss nicht nur dem normalen Betrieb standhalten, sondern vor allem dem schweren Anlauf, kurzzeitigen Widerstandsanstiegen und dem Risiko einer Materialblockade. Daher sind in dieser Anwendung entscheidend: ein korrekt berechnetes Drehmoment, die richtige Übersetzung, eine Anlaufreserve, ein gut eingestellter Frequenzumrichter sowie wirksame Schutzvorrichtungen gegen Überlastung. Ein falsch ausgewähltes System kann eine Zeit lang funktionieren, verschleißt aber schneller und verursacht häufiger Stillstandszeiten.
Ein gut ausgewählter NORD Antrieb ermöglicht es, das Ausfallrisiko zu begrenzen, die Anlaufstabilität zu verbessern und eine höhere Vorhersehbarkeit des Betriebs des gesamten Förderers zu erreichen. In der Praxis entscheidet genau das über die Langlebigkeit des Systems – und nicht der Leistungswert auf dem Papier.
FAQ
Nachfolgend finden Sie kurze Antworten auf die häufigsten Fragen zur Antriebsauswahl für Schneckenförderer.
Muss für einen Schneckenförderer immer ein größeres Drehmoment gewählt werden, als sich aus dem stationären Betrieb ergibt?
Ja, sehr häufig ist das notwendig. Der Anlauf eines Schneckenförderers kann deutlich schwerer sein als der Betrieb nach dem Hochlaufen, insbesondere wenn Material im Trog liegt oder das System als Schneckendosierer arbeitet. Die CEMA weist ausdrücklich auf die Notwendigkeit hin, schwierige Startbedingungen bei der Auswahl von Leistung und Drehmoment zu berücksichtigen.
Was verursacht am häufigsten eine Überlastung des Getriebes in einer solchen Anlage?
Am häufigsten sind es: Start unter Einschüttung, verbackenes Material, falsch gewählte Übersetzung, zu geringe Drehmomentreserve sowie falsche Einstellungen des Frequenzumrichters. Die Probleme verstärkt auch ein schlechter Betrieb, z. B. ungeeignetes Getriebeöl oder eine falsche Einbaulage des Getriebemotors.
Hilft ein Frequenzumrichter beim Anlauf eines Schneckenförderers?
Ja, sofern er richtig ausgewählt und konfiguriert ist. Ein Frequenzumrichter ermöglicht einen sanfteren Anlauf, die Kontrolle der Rampe, die Begrenzung von Überlastungen und eine bessere Anpassung der Drehzahl an den Prozess. NORD bietet Frequenzumrichter mit Funktionen für präzise Steuerung und Sicherheit für solche Anwendungen an.
Wann lohnt es sich, ein Industriegetriebe statt eines klassischen Getriebemotors in Betracht zu ziehen?
Dann, wenn der Schneckenförderer mit sehr hohem Drehmoment, großer Trägheit, langen Zyklen unter Last oder in der schweren Schüttgutbranche arbeitet. Unter solchen Bedingungen ist die Baureihe MAXXDRIVE XT eine logische Richtung, denn sie wurde gerade für Anwendungen im Bulk Material Handling weiterentwickelt.
Welche Daten müssen für die Antriebsauswahl vorbereitet werden?
Das Minimum sind: Art des Materials, Förderleistung, Länge und Durchmesser der Schnecke, Einbaulage, gewünschte Drehzahl, Anlaufhäufigkeit, Umgebungsbedingungen sowie die Information, ob der Anlauf mit voller Einschüttung erfolgt. Ohne diese Daten ist es schwierig, das Anlaufmoment zuverlässig zu bestimmen und das System vor Überlastung zu schützen.
Wobei kann SPEC SERWIS bei einer solchen Anwendung helfen?
SPEC SERWIS hilft beratend bei der Antriebsauswahl, unterstützt die Analyse der Anwendungsparameter, hilft im technischen Kontakt mit NORD und unterstützt bei der Zustandsbewertung des vorhandenen Getriebemotors und des Frequenzumrichters. Dieser Ansatz entspricht den übergebenen Projekt- und Angebotsunterlagen des Unternehmens.